孔板磨掉 20 微米,这条线的账就对不上了
仪表典型失效模式 · 05 | 工艺侧线
边缘钝化:ISO 5167-2 的锐度限值,和一个不会报警的系统性偏差
| 阅读约 9 分钟 | 图表 4 张
一套装置的物料衡算,连着几个月对不上账。进料按流量计算是这么多,产品加损耗却总是多出来三四个点。
工艺怀疑是罐区计量的问题,仪表把进料的差压变送器拆下来校验——合格;开方组态检查了——没错;温压补偿参数核对了——对得上;导压管吹扫过,没有堵塞和积液。
整条回路,每一环都正常。
直到停车检修把孔板抽出来,对着光看那圈内孔边缘:本该是一道看不见的锐棱,现在能看到一圈细细的亮线。
它被磨圆了。而这件事,DCS 上一条报警都不会有。
01 锐边到底在干什么
孔板测流量,靠的不是"孔的面积",而是流体通过锐边时形成的缩流。
流体冲到锐利的直角边上,无法贴着边转弯,于是在孔的下游脱离壁面,收缩成一股比孔径还细的射流——这个最细的位置叫缩流断面。真正决定差压的是缩流断面的面积,不是孔的几何面积。
流出系数 C 干的就是这件事:把几何面积折算成有效面积。标准锐边孔板的 C 大约是 0.6,意思是有效流通面积只有孔面积的六成左右。
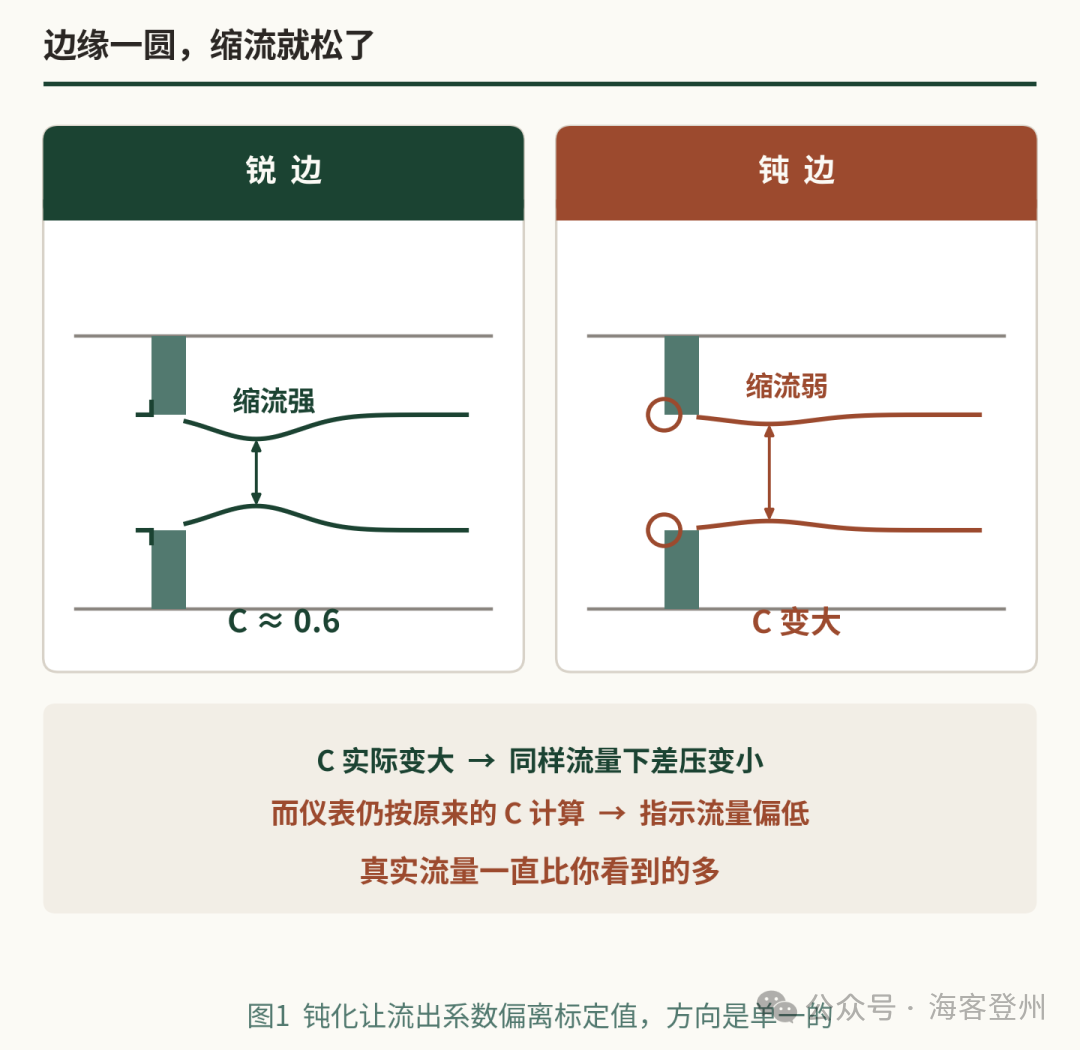
现在把边缘磨圆。流体可以顺着圆角平滑地转进孔里,脱离减弱,缩流断面变大,有效面积随之增加——C 就变大了。
往极端了说,如果把入口做成完整的圆弧过渡,那就不是孔板而是流量喷嘴了,C 能到 0.95 以上。孔板边缘的磨损,本质上就是在往喷嘴的方向退化。
▍ 偏差的方向是单一的
这一点很关键:C 变大,意味着同样的流量只需要更小的差压。而流量计算里用的 C 是标定时写进组态的常数,它不会跟着变。
于是仪表看到较小的差压,算出较小的流量——但实际流过去的量并没有少。
边缘钝化引起的偏差只有一个方向
指示值永远比真实流量低
这也是为什么它在物料衡算上表现得如此顽固:不是随机误差,而是系统性偏低,怎么平均都消不掉。
· · ·
02 标准允许磨到什么程度
ISO 5167-2 对上游边缘的锐度给了一条量化限值。
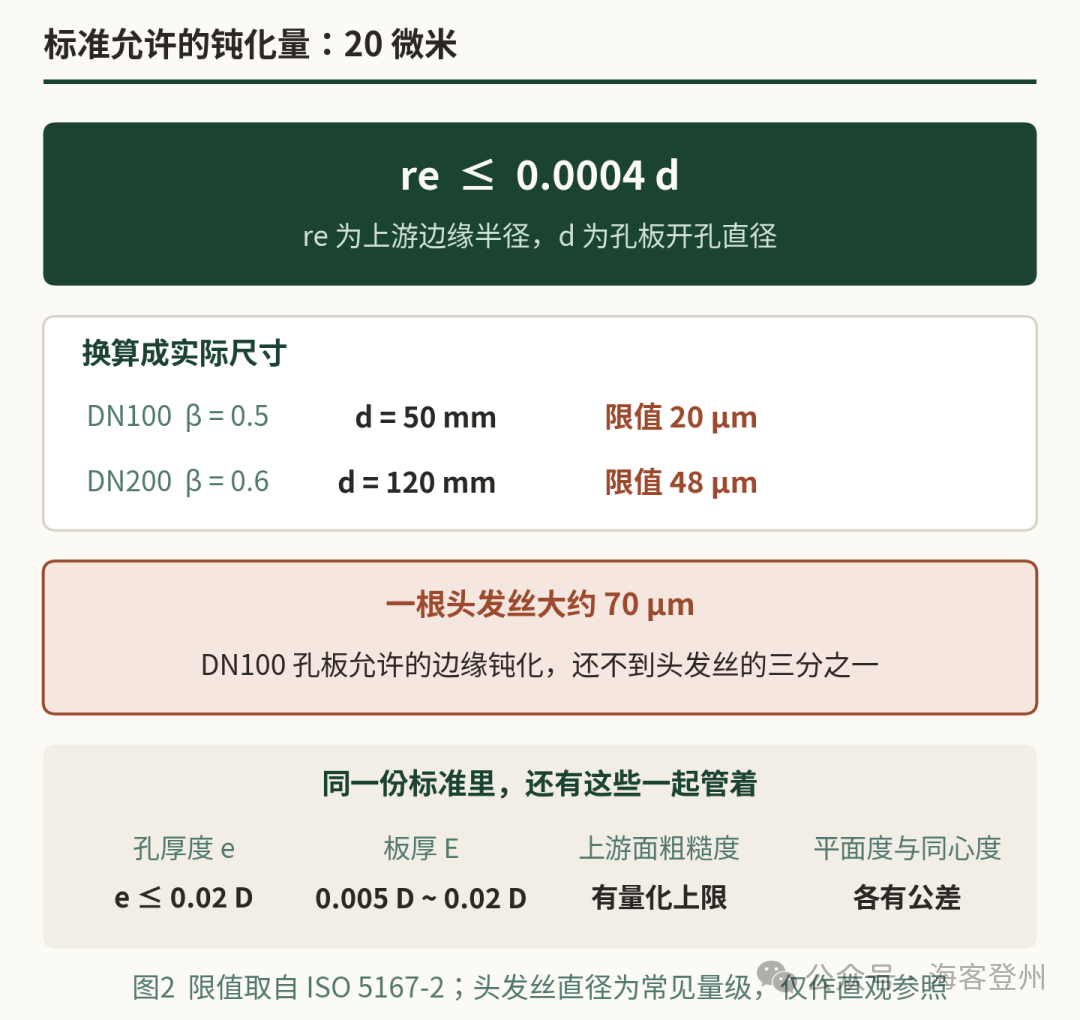
re ≤ 0.0004d 这个式子看着抽象,换算成实际尺寸就很有冲击力了:一块 DN100 管道上 β = 0.5 的孔板,d = 50 mm,允许的最大边缘半径是 20 μm。
一根头发丝大约 70 μm。也就是说,标准允许的钝化量,还不到一根头发丝的三分之一。
这个数字提醒我们两件事。第一,孔板是一个精密件,不是一块开了洞的钢板。第二,在含固体颗粒、液滴冲刷或者腐蚀性介质的管线上,磨掉 20 μm 需要多久?未必需要很久。
▍ 同一份标准里还有一堆几何要求
边缘锐度只是其中之一。孔的厚度 e 不超过 0.02D,板厚 E 在 0.005D 到 0.02D 之间,超过要开 45° 背锥;上游端面的粗糙度有量化上限;还有平面度、同心度、两面平行度。
这些参数是一起支撑 C 值的。任何一项超差,标准给出的 C 就不再适用——而计算仍然会照常给出一个数。
· · ·
03 磨掉多少,差多少
边缘半径和流出系数之间的关系是有试验数据的。
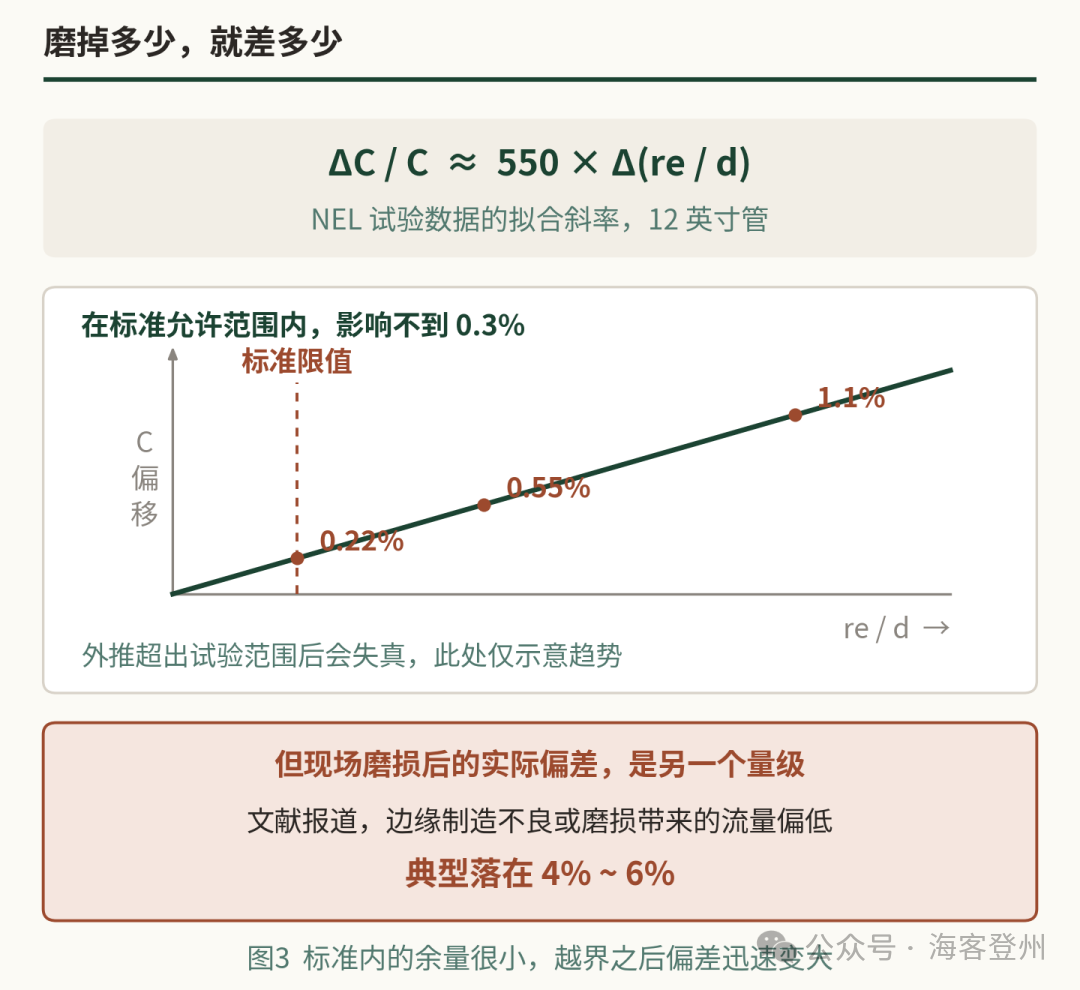
按 NEL 试验数据的拟合,C 的相对偏移大致等于 550 乘以 re/d 的变化量。代进标准限值 0.0004:0.22%。
换句话说,在标准允许的范围内把边缘磨到极限,对 C 的影响也不到 0.3%——这正是标准设定这条限值的用意,把它压在不确定度预算里可以忽略的量级。
▍ 但现场磨损是另一个量级
问题在于,磨损不会停在 0.0004d。它会一路走下去,而且没人提醒。
文献里给出的现场数据是:边缘制造不良或磨损带来的流量偏低,典型落在 4% 到 6%。如果再叠上安装、堵塞、流态等其他因素,误差可以到 15% 以上。
这里要说明一句:上面那条线性关系是从有限的试验范围拟合出来的,外推到大半径会失真。所以 4% 到 6% 不能靠公式反算出来,那是实测的结果。图里画的是趋势,不是可以直接查值的曲线。
▍ 4% 意味着什么
对一条日进料一千吨的管线,4% 是四十吨。
如果这条线是贸易交接计量,偏低意味着少计;如果是装置内部的物料平衡,它会让收率算高、损耗算低——一个看起来对生产有利的方向,也正因为如此,更不容易被质疑。
系统性偏低最麻烦的地方在于
它的方向常常让人不想深究
· · ·
04 为什么常规校验查不出来
这是本系列反复出现的主题:每一环都正常,结果就是不对。
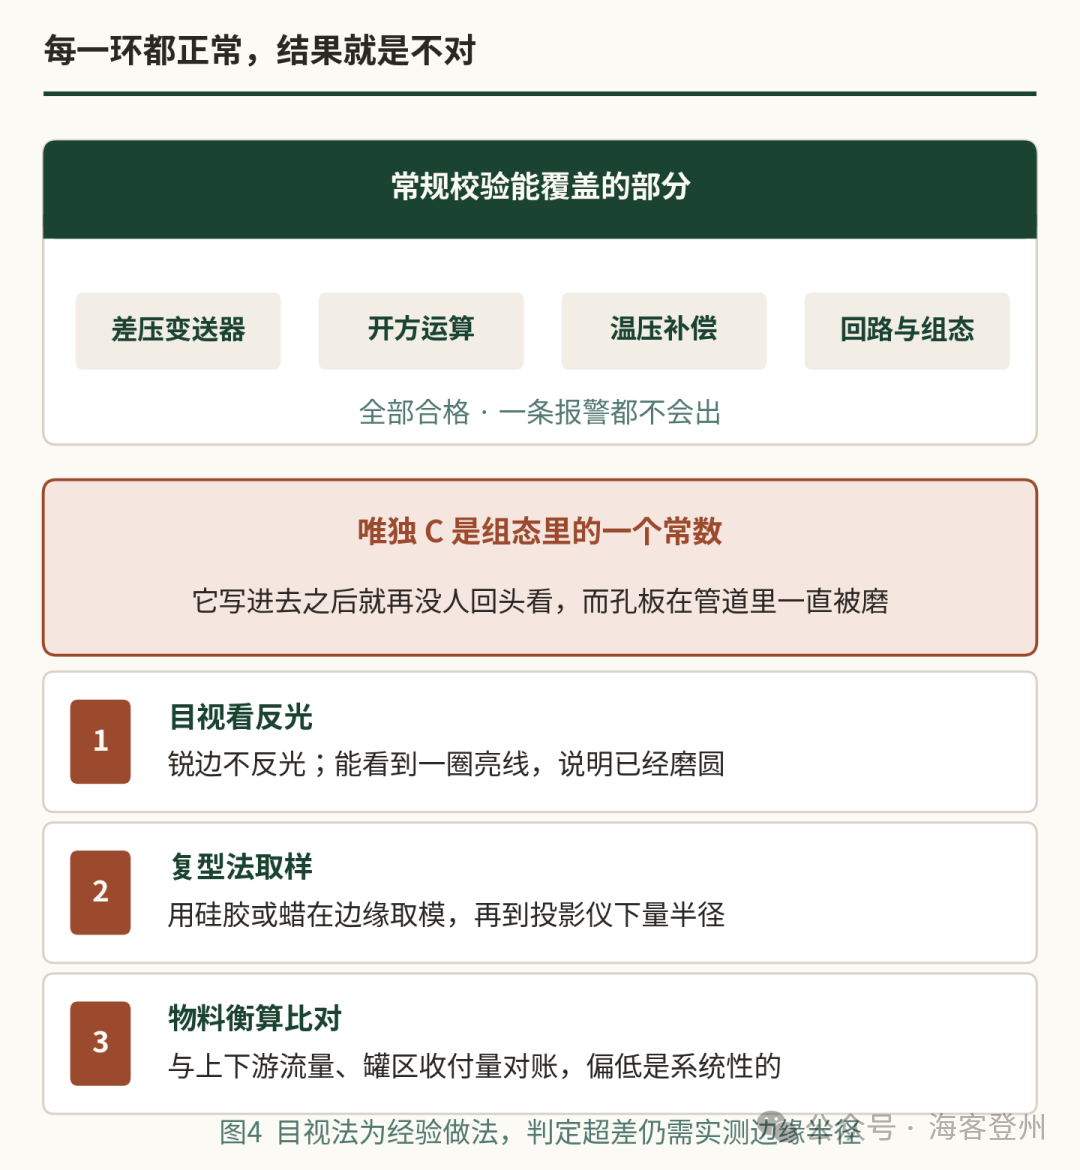
差压变送器可以校验,开方运算可以核对,温压补偿可以复算,回路和组态都能查。这些环节出问题都会留下痕迹。
唯独 C 不行。它在组态里是一个常数,投用时按标准算出来写进去,此后再没人回头看它。而孔板本身在管道里一直被介质冲刷。
测量链条里,只有这一环的真实值会随时间漂移,而它恰好是唯一不能在线验证的一环。
▍ 三种查法
目视看反光。这是最朴素也最实用的一招:真正锐利的边缘不会反光,用手电照过去看不到亮线。一旦能看到一圈细亮线,说明已经磨出了可见的圆角。这是经验做法,用来筛查很有效,但判定是否超差还得靠实测。
复型法取样。用硅胶或蜡在边缘取下印模,再拿到投影仪或轮廓仪上量圆角半径。这是能给出数值的办法,也是争议时的依据。
物料衡算比对。不用停车就能做,而且能发现问题。把这条线的累积量和上下游流量、罐区收付量对账,如果差值是稳定的、单向的,就值得怀疑孔板。开头那个案例就是这么暴露出来的。
· · ·
05 哪些线要盯紧
磨损速度取决于介质和流速。下面这些是需要缩短检查周期的。
· 含固体颗粒的介质:催化剂粉、焦粉、砂、结晶物
· 湿蒸汽与两相流,液滴冲刷对边缘的破坏很直接
· 高流速管线,尤其是 β 偏小、孔口速度高的场合
· 腐蚀性介质,边缘会被均匀啃掉而不是磨掉
· 容易结垢结蜡的介质,沉积和清理都会伤边缘
· 带定期蒸汽吹扫或化学清洗的管线
▍ 几条实务提醒
下面这些不是标准条文,是踩出来的。
01 把孔板列进定期检查计划
很多装置的孔板是"装上就不管"的。按介质磨蚀性定周期,恶劣工况随每次停车抽检。
02 抽出来先看边缘,再看孔径
孔径变大和边缘变钝是两回事,前者可以量、可以重算,后者只能换。两者都会让读数偏低。
03 备件不要只写口径和材质
订货时要写明按 ISO 5167-2 制造并提供几何检验记录,包括边缘状态。便宜的孔板往往边缘就不合格。
04 耐磨方案值得评估
恶劣磨蚀工况可以考虑硬质合金镶嵌或表面硬化的孔板,寿命差别明显。
05 安装和清洗时保护边缘
拆装磕碰、用钢丝刷清理,都能一次性毁掉边缘。这一条纯粹是习惯问题。
06 用物料衡算做长期监视
把关键计量点的衡算偏差做成趋势,比等到停车再看要早得多。
· · ·
06 最后
前面四篇讲的是零件坏了:套管断掉、隔膜裂开、材料不合规、氢穿过金属。这一篇里,孔板既没坏也没漏,它还老老实实待在法兰中间,几何尺寸也还是那个尺寸。
变的只是那一圈边缘的锐度——一个在数据表上根本没有位置的参数。
而整个流量计算,恰恰建立在这个参数上。
测量链条里最会漂移的那一环
往往是唯一没法在线检查的那一环
你们装置的孔板,多久抽出来看一次?
有没有因为衡算对不上最后查到孔板的经历,欢迎在留言区说说
▽ 参考资料(5 项)
1. ISO 5167-2 用差压装置测量满管流体流量 第 2 部分:孔板(边缘锐度、厚度、粗糙度与平面度要求)
2. ISO 5167-1 通用要求(流出系数与不确定度)
3. Reader-Harris M. J. Orifice Plates and Venturi Tubes(边缘半径对流出系数的影响,NEL 试验数据)
4. Chemical Processing Identify Orifice Plate Issues(现场误差量级)
5. API MPMS 14.3 Concentric, Square-edged Orifice Meters(边缘锐度的检查方法)