隔膜一条裂纹都没有,硅油却少了一半
仪表典型失效模式 · 04 | 材料损伤线
氢渗透:为什么要镀金隔膜,以及镀金解决不了的那部分
| 阅读约 9 分钟 | 图表 4 张
加氢装置上一台带远传膜盒的压力变送器,投用一年多,零点开始往上走。
仪表工按上一篇的思路排查:调历史趋势,确实是单向漂移;拆下来做渗透探伤,想找氯化物应力腐蚀开裂那种网状裂纹。
结果什么都没找到。隔膜完好,没有一条裂纹,连点蚀都没有。
但膜片明显鼓起来了,像一个被吹起来的小包。剖开膜盒,硅油里全是气泡。
氢不需要裂纹。它是从完好的金属晶格里穿过去的。
01 进得去,出不来
氢在常温常压下是双原子分子 H₂。这个尺寸的分子,穿不过一片 75 μm 厚的金属隔膜。
问题出在高温高压下:H₂ 会在金属表面解离成原子态的氢。原子氢小得多,小到能挤进金属晶格的间隙位置,然后沿着浓度梯度扩散,一路穿到隔膜另一侧。
到了充油腔,氢原子重新结合成 H₂ 分子。而分子太大,回不去了。
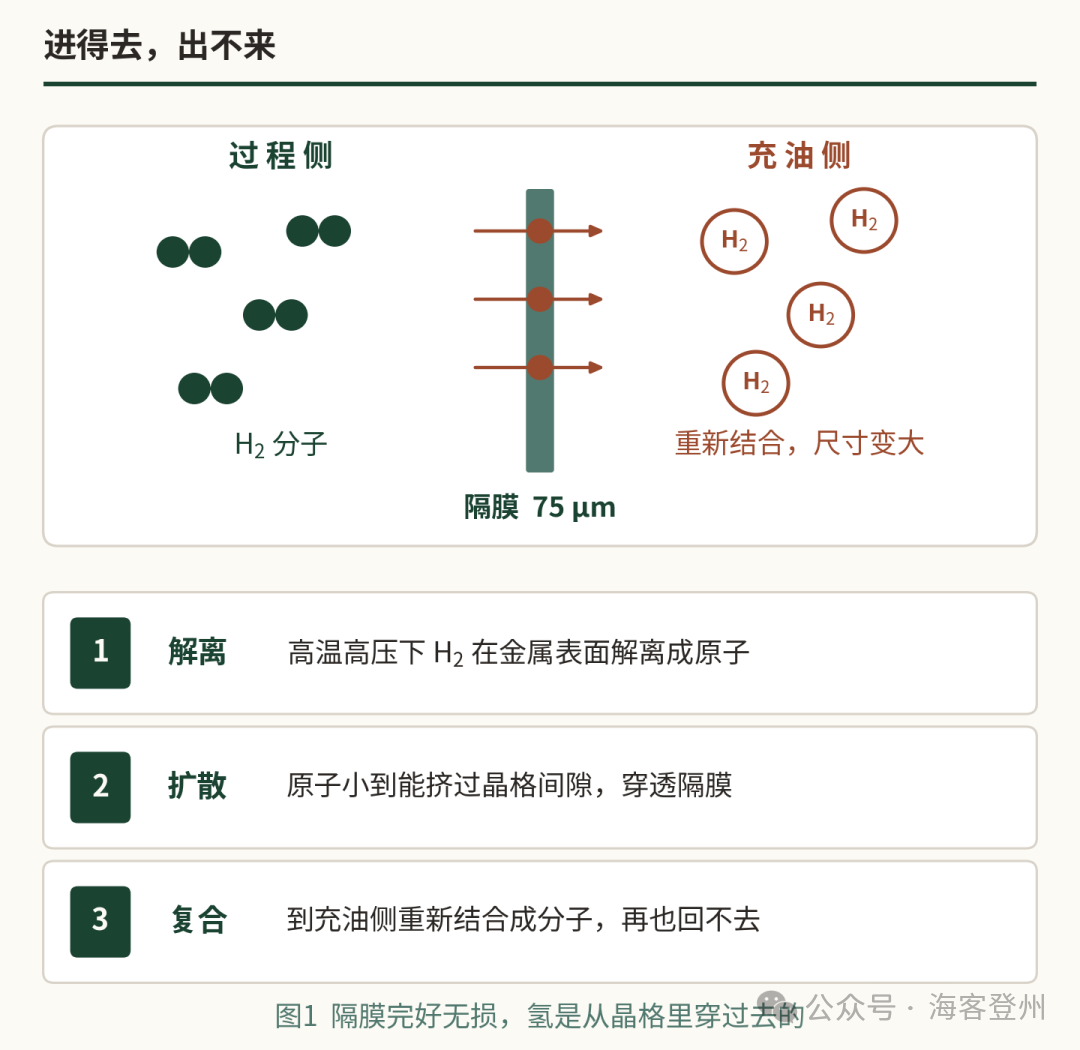
这就是整个机理里最要命的一点——它是单向的。隔膜在这里相当于一个只进不出的单向阀,工艺压力降下来也没用,已经进去的氢出不来。
于是气体在充油液里越积越多,从溶解到饱和,再到析出气泡。
▍ 气泡带来的三件事
第一,充油系统里混进了可压缩介质。原本靠液体做刚性传压的路径,变"软"了,零点和量程一起漂。
第二,响应变慢。压力变化要先压缩气泡才能传到传感器。
第三,如果气体积到足够多,会把隔膜从内侧顶出去,鼓成一个包。行业里有个很形象的叫法——爆米花。鼓到最后膜片开裂,充油液漏进工艺介质,变送器彻底失效。
这一次隔膜是被从里面顶破的
不是从外面腐蚀穿的
· · ·
02 和上一篇的区别在哪
上一篇讲氯化物应力腐蚀开裂,这一篇讲氢渗透。两者的终点很像——充油液漏光、变送器失准,但路径完全不同。
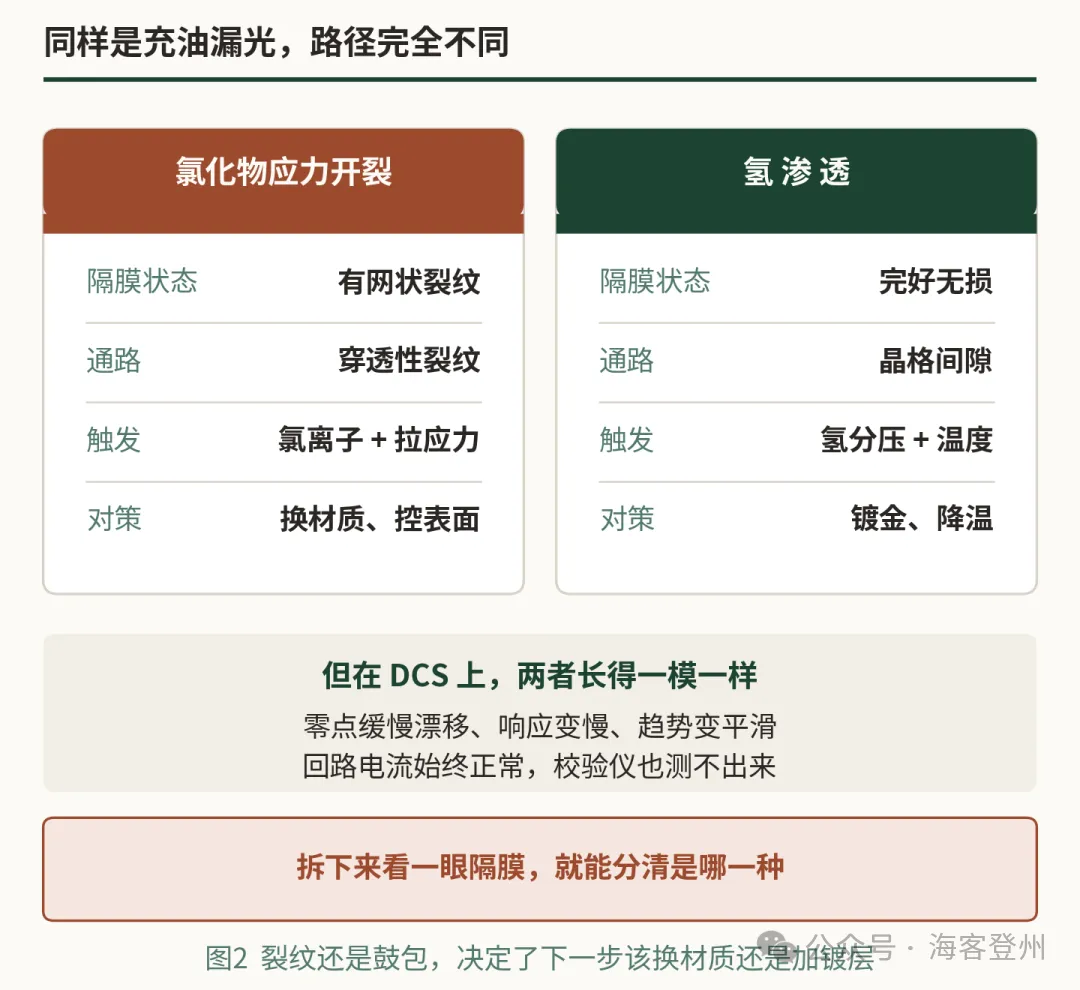
这个对照有很实际的用处:在 DCS 上,两者的征兆几乎一样,都是零点缓慢漂移、响应变慢、趋势变得异常平滑,回路电流始终正常。光看曲线分不出来。
但拆下来看一眼隔膜,答案立刻就有了:有网状裂纹,是氯化物应力腐蚀开裂;隔膜完好却鼓包,是氢渗透。
分清楚很重要,因为对策完全不同。前者要换更耐氯的材质、控表面质量;后者换材质基本没用——
316L、Monel、哈氏合金 C,都会被氢渗透
在含氢工况里,这几种常用的隔膜材料没有一个能挡住氢。这也是为什么解决方案要走另一条路——加一层屏障。
· · ·
03 四个变量,只有两个能动
渗透速率主要取决于隔膜温度、过程中的氢含量、隔膜材质,以及有没有表面镀层。
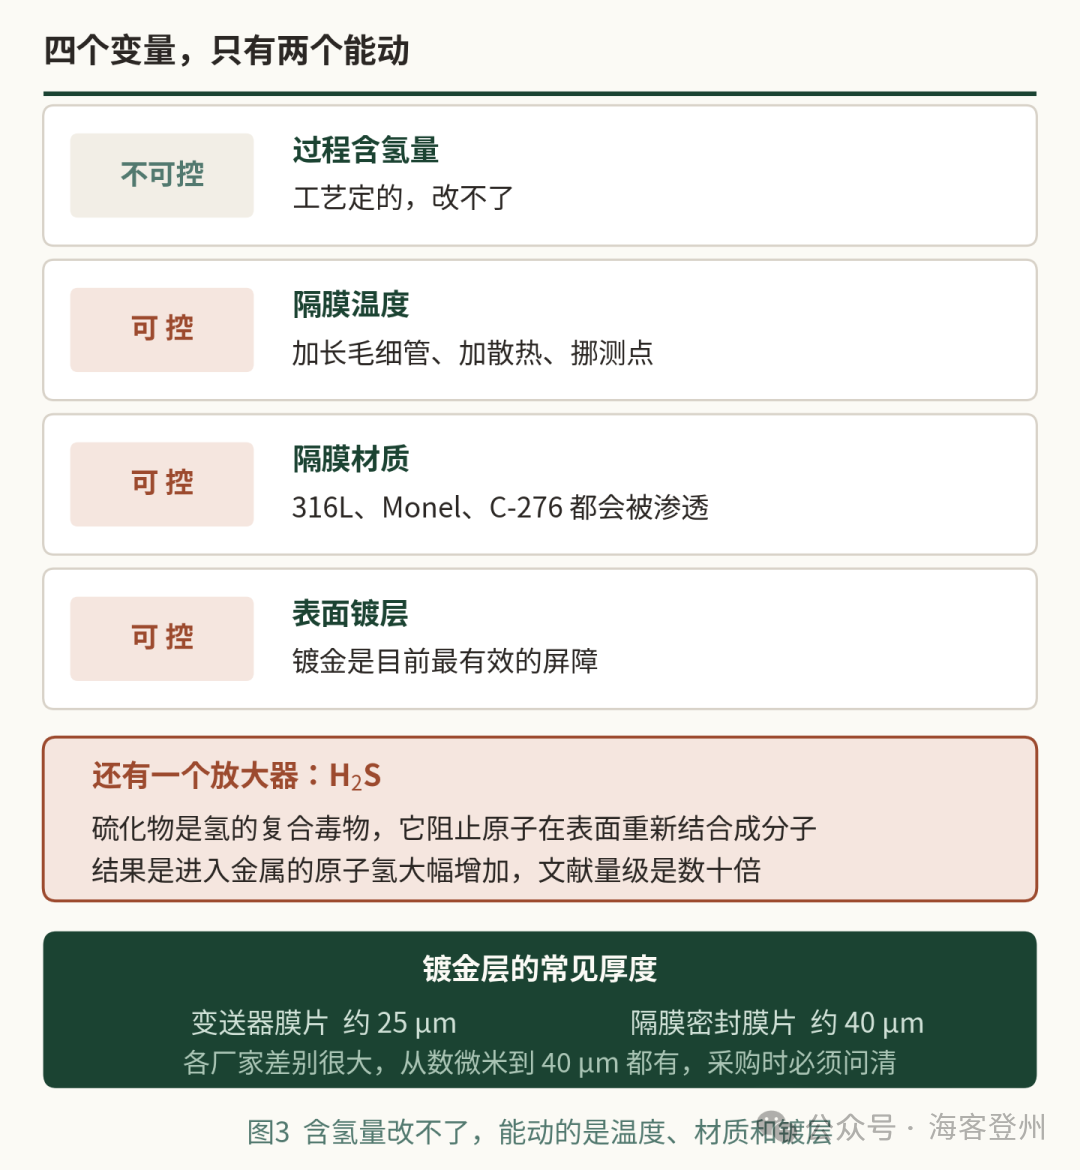
过程含氢量是工艺定的,改不了。真正能动的是温度和镀层。
▍ 温度是被低估的那一个
扩散系数随温度指数上升,所以降温的收益比想象中大。手段其实很朴素:加长毛细管让膜盒离开高温区、给膜盒法兰加散热片、或者干脆把测点挪到温度低的位置。
顺带说一句,这和上一篇的思路正好相反——氯化物应力腐蚀开裂那篇里,我们说要尽量缩短毛细管以减少温度补偿误差;这里却要靠加长毛细管来降温。这类取舍在隔膜密封系统里很常见,得按主要矛盾来定。
▍ H₂S 是个放大器
这一条正好把上一篇和这一篇连起来。硫化物是典型的氢复合毒物——它吸附在金属表面,阻止氢原子重新结合成分子。
结果是:表面的原子氢浓度上升,进入金属的那部分随之大幅增加。文献里给出的量级是,很少量的 H₂S 就能把氢渗透提高数十倍。
所以酸性工况下的隔膜,同时面对两个问题:一个是上一篇讲的硬度与冷加工合规,另一个就是这里的氢渗透加剧。
湿 H₂S 环境之所以严苛
不只因为它腐蚀,还因为它帮氢开路
· · ·
04 镀金为什么有效,又有什么限制
金对氢的渗透率极低,所以在隔膜表面镀一层金,相当于在扩散路径上加了一道屏障。这是目前公认最有效的办法。
常见厚度上,变送器膜片大约 25 μm,隔膜密封膜片大约 40 μm。但要提醒一句:不同厂家给出的数值差别相当大,有的方案只有几微米。镀金层的厚度直接决定屏障效果,采购时必须写进技术要求,不能只写"镀金"两个字。
▍ 三条限制值得记住
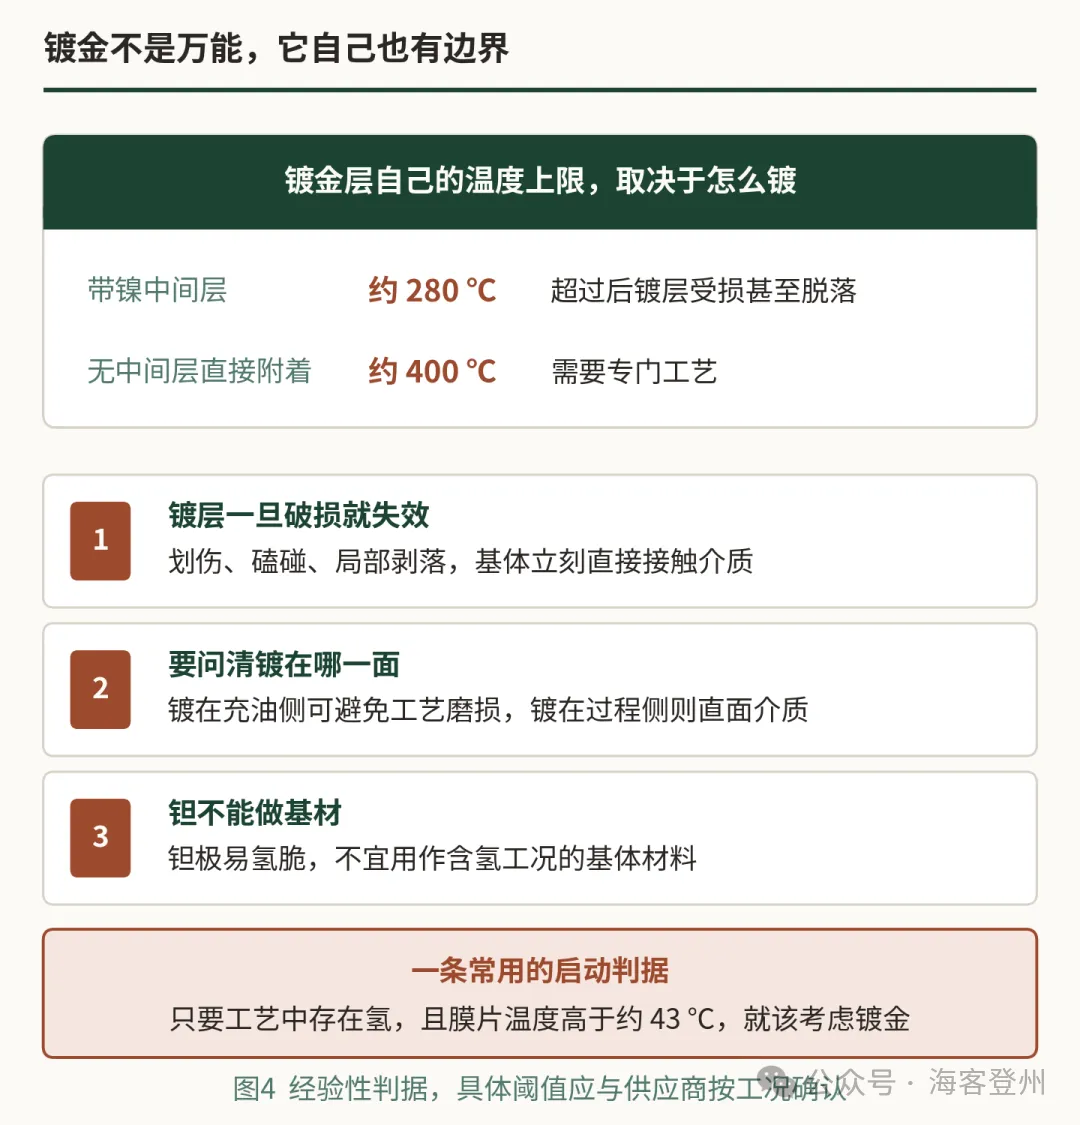
镀层破了就等于没有。金层很薄,划伤、磕碰、局部剥落之后,基体立刻直接接触介质。安装和检修时对膜片面的保护,比想象中重要。
镀在哪一面要问清。有厂家把金镀在充油侧,理由是避免工艺介质对金层的磨损和冲刷;也有镀在过程侧的方案。两种做法的失效模式不一样,选型时应当明确。
镀金层自己有温度上限。常规工艺会用镍作为中间结合层,这种镀层的温度上限大约在 280 ℃,超过之后镀层可能受损甚至脱落。也有把金直接附着到膜片、不用中间层的工艺,温度上限可以提到 400 ℃ 左右。高温工况选型时,这一条必须核对。
▍ 还有一个基材的坑
钽在耐酸场合是很好的隔膜材料,但它极易氢脆。含氢工况下不宜用钽做基体——即便镀了金,一旦镀层破损,基体面临的风险比不锈钢大得多。
另外还有一种成本较低的方案是铬氧化物钝化处理。它的作用大致是把哈氏合金 C 的抗氢渗透能力提到不锈钢的水平,适合氢含量较低的场合;氢含量高的工况,还是要走镀金。
· · ·
05 什么时候该主动上镀金
行业里有一条常被引用的经验判据:只要工艺中存在氢,且膜片温度高于约 43 ℃,就应当考虑镀金隔膜。
这是经验性的门槛,不是标准条文,具体阈值应当结合工况和供应商的数据确认。但它提示了一件事——触发条件比很多人以为的低得多。43 ℃ 在石化装置里几乎算不上高温。
▍ 哪些工况要重点看
· 加氢裂化、加氢精制、催化重整等含氢工艺
· 合成氨、甲醇合成回路
· 含 H₂S 的酸性工况,氢渗透被显著放大
· 高温蒸汽系统,以及存在电偶反应的场合
· 氢气储运与加氢站相关系统
▍ 另一条路:干脆不用充油系统
如果工况允许,避开隔膜密封本身也是个选项。没有充油腔,就没有气泡积聚的地方。直接安装的变送器、或者采用无油腔结构的传感器,在含氢场合有天然优势。
当然这要牺牲隔膜密封带来的好处——高温隔离、防堵、防腐。还是那句话,按主要矛盾来定。
· · ·
06 落到工程实务
国内规范对这一条没有专门条文,SH/T 3005 要求按介质特性选材,氢渗透属于要自己识别的那一类。下面几条是踩出来的。
01 数据表要写氢分压和膜片温度
不是写"介质含氢"就够了。氢分压和膜片实际温度,是供应商判断要不要镀金的输入。
02 镀金厚度写进技术要求
"镀金隔膜"四个字不构成规格。要写明厚度、镀在哪一面、有无中间层,以及镀层的温度上限。
03 高温工况核对镀层温度限值
膜片温度接近或超过 280 ℃ 时,要确认用的是哪种镀金工艺。这一条容易被整机温度参数掩盖过去。
04 把降温当成第一手段
加长毛细管、加散热、挪测点,成本远低于换材质,效果往往更直接。
05 投用时建零点档案
和上一篇一样,单次校验说明不了问题,趋势才能。零点单向走是共同的早期信号。
06 拆检时先看形貌
鼓包还是裂纹,直接决定下一步是加镀层还是换材质。别急着换新的就装回去。
· · ·
07 材料损伤线,到这里收个尾
这条线走了四篇:套管在共振里断掉,隔膜在氯离子里裂开,选材在硬度限值上卡住,最后是氢从完好的金属里穿过去。
把它们放在一起看,有个共同点值得留意——四种失效里,只有第一种是"响"的。后面三种在 DCS 上的表现几乎一模一样:零点慢慢走,趋势变平滑,回路一切正常。
分辨它们,靠的不是报警,是把隔膜拆下来看一眼,和把历史曲线拉长一点看。
仪表最危险的状态
从来不是坏掉,而是看起来还在工作
你见过鼓成"爆米花"的隔膜吗?
什么装置、什么温度、有没有镀金,欢迎在留言区说说
▽ 参考资料(5 项)
1. 横河电机 应用笔记:Hydrogen Permeation(机理、镀金与铬氧化物钝化的比较)
2. ABB 压力测量腐蚀与材料选择指南 TD/2600T(隔膜材料在含氢工况的适用性)
3. Badotherm Gold Coating 技术说明(镀层厚度、中间层与温度上限)
4. API RP 571 Damage Mechanisms(氢损伤相关章节:氢鼓泡、氢致开裂)
5. SH/T 3005—2016 石油化工自动化仪表选型设计规范